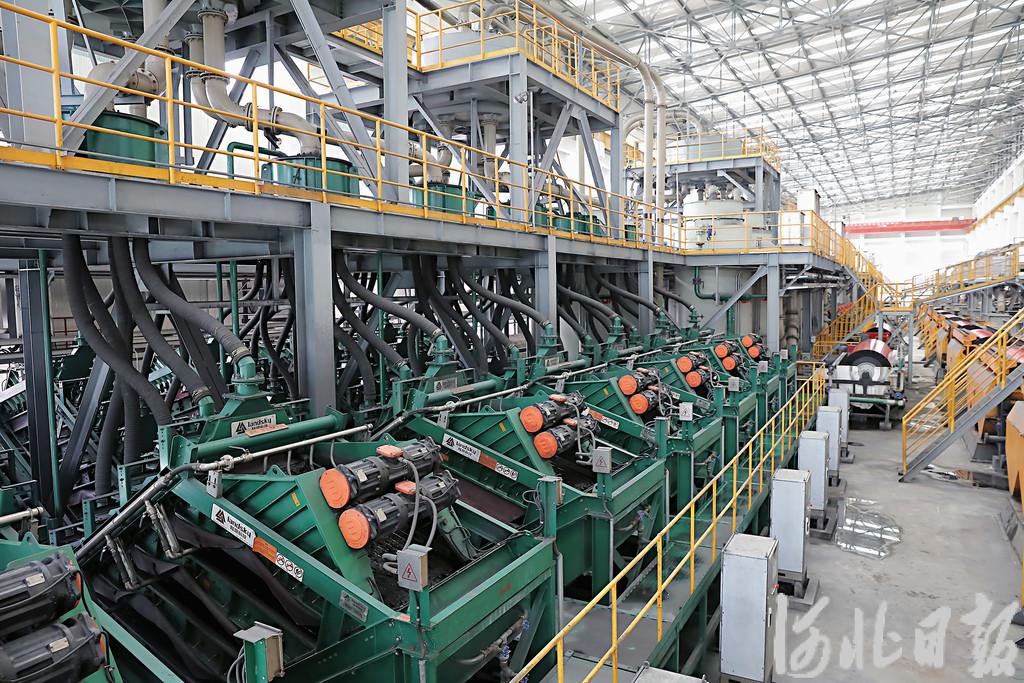
近日,首钢滦南马城矿业有限责任公司无人选矿厂正有序生产。河北日报记者 师源 摄
近日,首钢滦南马城矿业有限责任公司智能指挥中心,选矿作业区集控工贾明峰轻点鼠标,破碎、磨矿、磁选……20余道工序不到10分钟便依次启动。
“传统选矿设备启动需要各岗位现场沟通、分步操作,整套流程下来至少要20分钟。现在远程一键操控,高效又便捷。”贾明峰说。
马城矿业是国内已投产规模最大的单一磁铁矿选矿厂,设计年处理铁矿石2200万吨,年产68%品位精矿737.5万吨。马城矿业选矿作业区副区长高立永介绍,由于生产体量大、工序繁杂,传统靠人工盯岗、靠经验调节的模式,不仅效率低、精矿品位波动大,还存在不小的安全与环保压力。
科技赋能,提质增效。2025年3月,马城矿业通过“人工智能+5G+选矿工艺创新”模式,建成无人选矿厂,构建起现场无人化、操控集约化、管理智慧化的全新生产格局。
“选矿厂最核心的技术是全流程一体化集控平台与智能调控系统,搭载25项基础自动化控制数据模型,打通设备、仪表、集控中心数据链路,可自主完成数据解析、智能决策、精准调控。”高立永说。
依托智能化系统,集控工无需全程紧盯设备参数、频繁手动调节指标,只需处置系统预警信息即可保障生产线平稳运行。
“以往靠人工经验调控给料、用水等指标,产品质量稳定性得不到保障。”集控工李英红说,“现在,系统自己‘算’着干,实时自动调整参数,精矿品位稳定性大幅提升。”
智能调控系统是选矿厂的“智慧大脑”,全域布设的智能设备则是串联生产环节的“硬件筋骨”。
厂区配备244台套先进检测仪表,每日采集2万余组生产数据;关键设备搭载492个振动传感器,可提前一周预判设备故障;皮带沿线搭载的“AI视觉+红外检测”装置,可实时识别风险隐患……
智能化升级成效显著。“目前厂区磨选处理能力提升4.33%,精矿品位检测精度提高50%。”高立永介绍,马城矿业选矿厂已入选河北省先进级智能工厂,其全流程智能系统技术达到国际领先水平。
这座聪明的选矿厂,兼具绿色低碳优势。厂区配套建设68.5公里地下铁精矿智能输送管道,将处理后的精矿直接输送至炼铁工序,替代传统重载车辆运输。
据测算,此前日均需400余辆50吨重载车保障运输,不仅成本高,还产生大量尾气与扬尘污染。管道密闭输送模式从源头削减了污染物排放,改善了区域生态环境。
选矿厂还实现了尾矿100%资源化利用,部分尾矿加工为建材原料,部分用于井下回填,真正做到了资源“吃干榨净”,形成绿色低碳循环发展模式。(河北日报记者 师源)